

Гайки крепеж — распространенные ошибки при выборе и советы по монтажу

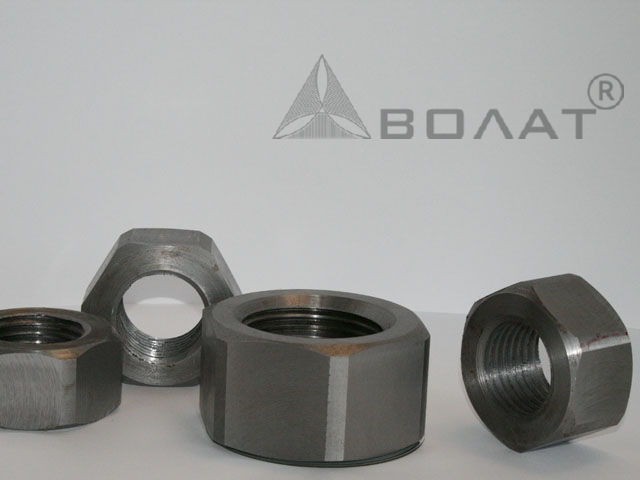
Гайки — стандартный элемент резьбовых соединений; правильный выбор и применение определяют прочность, герметичность и долговечность сборки. Этот материал содержит практическую классификацию, типовые области применения и критерии подбора для реальных монтажных задач.
Гайки крепеж: виды, назначение и где они применяются
Основные виды гаек и их типовые назначения:
| Тип гайки | Краткое описание | Типичные области применения |
|---|---|---|
| Шестигранная (hex) | Универсальная форма для ключей и головок. Стандартные размеры по ГОСТ/ISO. | Машиностроение, строительные конструкции, монтажные узлы |
| Фланцевая | Имеет увеличенную опорную поверхность, снижает необходимость в шайбах. | Сильные динамические нагрузки, автосборка, крепления к тонким листам |
| Стопорная (nyloc, с деформацией) | Обеспечивает защиту от самоотвинчивания (вставка из полиамида или механическая деформация). | Вибрационные узлы, дорожная техника, бытовая техника |
| Контргайка (jam) | Тонкая гайка для фиксирования уже затянутой основной гайки. | Регулировочные узлы, строительные леса, приборостроение |
| Корончатая (castellated) | Используется с шплинтом для фиксирования при поворотных нагрузках. | Авиа- и автотехника, рулевые и шарнирные соединения |
| Колпачковая (acorn) | Защищает торцевую часть резьбы и предотвращает коррозию контакта. | Архитектурные решения, ограждения, сантехника |
| Муфтовая | Соединяет две резьбовые стержни между собой. | Ремонтные работы, продление шпилек |
| Приварная | Гайка, предназначенная для приварки на деталь; обеспечивает стационарное крепление. | Тонкостенная металлургия, каркасы, корпуса |
Материалы и покрытия. Стандартные варианты: углеродистая сталь с гальваническим покрытием (цинк), нержавеющая сталь A2 (≈304) и A4 (≈316) для агрессивных сред, латунь и алюминий для коррозийно-чувствительных соединений. Для наружных или химически агрессивных условий предпочтительна A4 или горячее цинкование; для невысоких нагрузок возможна латунь или сталь с антикоррозийным покрытием.
Технические нюансы. Выбирают гайку по диаметру и шагу резьбы (метрическая, дюймовая, мелкий/крупный шаг), по классу прочности (совместимость с болтом по стандартам ГОСТ/ISO) и по требуемой системе стопорения. Для узлов с вибрацией применяют стопорные гайки или дополнительные фиксирующие составы; для температур выше предела термостойкости полиамида (примерно +120°C) использование nyloc не рекомендовано.
Распространенные ошибки при выборе гаек
Ниже перечислены частые практические ошибки, их последствия и корректирующие действия.
- Несоответствие прочности гайки и болта. Последствие: срез резьбы, вырывание головки, преждевременная потеря момента затяжки. Коррекция: подбирать гайку того же или более высокого класса прочности согласно маркировке и требованиям проектной документации.
- Неправильный материал или покрытие. Последствие: коррозия, электрохимическая несовместимость (галваническая коррозия), потеря геометрии при температурных циклах. Коррекция: оценить среду (влажность, соли, агрессивные среды, температура) и выбрать A2/A4, латунь или оцинковку в соответствии с условиями.
- Несоответствие резьбы (диаметр/шаг/тип). Последствие: повреждение деталей, невозможность затянуть, ослабление соединения. Коррекция: проверять маркировку резьбы, пользоваться калибрами или контрольными болтами, при переходе между системами применять переходные муфты или адаптеры.
- Игнорирование метода стопорения. Последствие: самоотвинчивание в вибронагруженных узлах. Коррекция: применять стопорные гайки, контргайки, пружинные шайбы или анаэробные фиксирующие составы, указывая допустимые температуры и условия обслуживания.
- Избыточное или недостаточное затягивание. Последствие: разрушение резьбы, пластическая деформация деталей или неплотное соединение. Коррекция: использовать момент затяжки по спецификации, динамометрические ключи, контролировать момент и при необходимости — предусматривать контрольный осмотр после первых эксплуатационных циклов.
- Использование декоративных или слабых гаек в ответственных узлах. Последствие: отказ соединения при нагрузке. Коррекция: различать декоративные и конструкционные изделия по техническим характеристикам и применять только сертифицированные крепежные изделия для несущих конструкций.
- Пренебрежение геометрией опорной поверхности. Последствие: неравномерное распределение нагрузки, выдавливание материала. Коррекция: при необходимости использовать фланцевые гайки или шайбы подходящей твердости и диаметра опоры.
- Использование поврежденных или загрязненных резьб. Последствие: снижение крутящего момента, неправильная посадка, быстрый износ. Коррекция: осмотр и очистка резьбы, восстановление резьб методом нарезки или применение ремонтных муфт.
Действие при сомнении: всегда сверяйте маркировку, резьбовые параметры и рекомендуемый момент затяжки в документации на изделие; замена гайки должна учитывать условия эксплуатации, а не только внешнюю совместимость.
Контрольный чеклист перед установкой: 1) соответствие диаметра и шага; 2) проверка маркировки прочности; 3) выбор материала/покрытия под среду; 4) способ стопорения; 5) состояние резьбы и чистота сопрягаемых поверхностей; 6) требуемый момент затяжки. Соблюдение этих пунктов снижает риск типичных отказов и продлевает срок службы соединения.
Советы по монтажу гаек: как обеспечить надежное соединение
Порядок и контроль усилия — основные факторы надёжного крепления. Применяйте последовательность действий и инструменты, которые гарантируют требуемый натяг, а не только видимую затяжку.
- Подготовка: очистите резьбы и опорные поверхности от грязи, ржавчины и старых герметиков; замените повреждённые детали. Повреждённая резьба уменьшает предсказуемость натяга и способствует проскальзыванию.
- Выбор гаек и соответствие резьбы: убедитесь в соответствии класса прочности гайки и болта/шпильки; не соединяйте более мягкую гайку с более твёрдым болтом без расчёта. Для резьбовых отверстий в мягких материалах (алюминий, пластик) обеспечьте длину вовлечения резьбы 2—3× диаметр; для стали обычно достаточно 1—1,5× диаметра.
- Смазка и влияние на момент: смазка уменьшает коэффициент трения и при одном и том же моменте даёт больший натяг. Используйте таблицы момента затяжки с учётом смазки или корректируйте момент в соответствии с инструкцией производителя.
- Порядок затяжки: для фланцев и многоболтовых узлов используйте крестовую или радиально-симметричную схему и выполняйте затяжку в 2—3 прохода (например: 30%, 60%, 100% заданного момента).
- Контроль момента: применяйте калиброванный динамометрический ключ; для критичных соединений предпочтительнее метод «момент + угол» или измерение прямого натяга (прямой динамометр), если требуется точная преднатяжка.
| Метод блокировки | Применение | Ограничения |
|---|---|---|
| Контргайка | Узел с вибрацией, можно регулировать | Увеличение толщины, не для компактных конструкций |
| Нейлоновые (self-lock) | Низкотемпературные и немасляные узлы | Температура до ~100—120 °C, ограниченная долговечность |
| Химический фиксатор (фиксаж) | Малая и средняя нагрузка, труднодоступные узлы | Выбор по прочности (снятие при нагреве или разрушении) |
| Пружинные/шайбы | Предотвращение самопроизвольного ослабления | Не всегда эффективны при больших вибрациях |
Не превышайте рекомендованный момент и не полагайтесь на «затянутость на глаз» — это основной источник ошибок. Регулярно проверяйте крутящий момент в ответственных узлах после начальной обкатки и в процессе эксплуатации.
Заключение: соблюдайте подготовку, корректно выбирайте способы блокировки и пользуйтесь калиброванными инструментами. При сомнениях опирайтесь на таблицы момента производителя и требования по преднатяжению для конкретного узла.